

走心机在精密加工领域的价值:不是万能加工设备,而是细长轴与微小件一次成型利器 很多人聊到走心机,第一反应会把它当成全能精密机床,但在实际生产里,大成野村走心机真正的价值,集中体现在细长轴、微型零件的一次性成型加工能力上。整套设备的硬件配置思路,也是围绕这项工艺优势搭建起来的。看懂它的硬件搭配,本质就是学会判断:什么样的零件适合上走心机加工,哪些零件没必要选用走心机。
大成野村走心机核心配置解析,适配哪些精密加工场景?
走心机,全称纵切数控车床,大家也常叫纵切车。它和普通走刀车床最核心的差别,就是加工方式:加工过程中棒料跟着主轴做轴向进给,刀具固定在导套附近完成切削。导套可以说是整台走心机的灵魂部件,紧贴切削位置支撑棒料,从源头减少细长工件切削时发生抖动、弯曲变形的问题。
大成野村走心机的硬件设计,全部服务于这套加工原理。主轴选用高精度轴承组,主轴跳动控制在0.002mm以内;导套和主轴之间的同轴度,直接决定成品零件的精度水平。刀架主要分排刀和刀塔两种结构:排刀结构调试简单,适合结构简单零件的高速量产;刀塔机型更擅长多工序复合加工。这些参数和结构并不是孤立存在的,组合在一起,才能实现单次装夹,同步完成车、铣、钻、攻丝等多道工序。
结合韩创机械一线服务经验来看,不少客户初次选型走心机时,很容易把关注点放在主轴转速高低、刀具数量多少这类表面参数上,却忽略最关键的一点:导套和棒料之间的配合间隙是否合适,才是细长件稳定加工的第一道关卡。
核心配置背后的工程取舍:刚性、精度、热稳定性三者平衡 大成野村走心机的硬件选型,本质是在三个互相制约的工程目标之间找平衡:结构刚性、精度持久度、抗热变形能力。
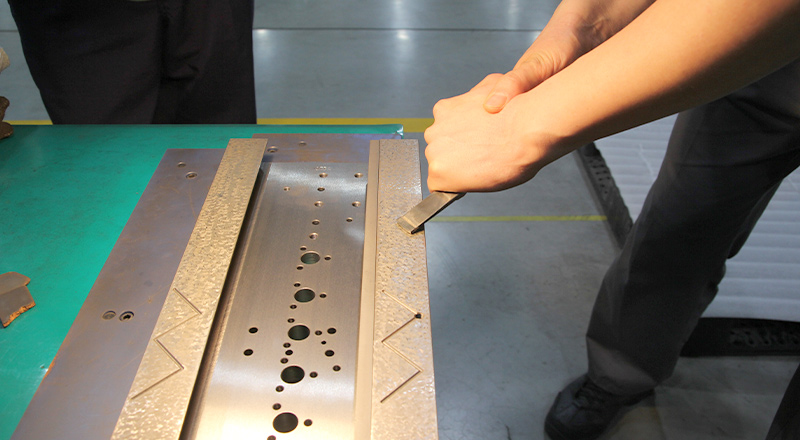
床身与导轨决定整机刚性。野村走心机采用整体铸造床身,搭配燕尾槽硬轨,导轨面经过手工铲花刮研处理。铸铁本身自带良好的减振效果,可以吸收切削产生的振动;硬轨接触面刚性强,承受较大切削力的时候不容易形变。对比线性导轨,硬轨在重切削工况下,长期精度保持更好,但移动速度会有所限制。这也是机床设计里很典型的取舍,没有十全十美的方案。
主轴和导套划定精度基础。主轴跳动≤0.002mm,重复定位精度±1μm,依靠这样的硬件基础,设备可以稳定加工φ0.5–5mm区间的微型零件。但高精度不是单靠某一个零件实现:导套内径和棒料外径的配合间隙、导套耐磨性能、主轴轴承预紧力,任意一处出现偏差,都会在成品工件上被放大。
热管理决定长时间批量生产的稳定性。走心机长时间连续加工,主轴、导轨持续发热会产生热变形,经常出现上午加工合格,到下午工件尺寸超差的情况。野村走心机在结构设计阶段就规划散热路径,采用热对称结构设计,再搭配高压油泵、油雾收集系统,保障长时间批量生产时尺寸稳定。
行业里不少人留意到,服役二三十年的二手野村走心机,依旧可以维持不错的加工精度。这并不是某一个配件性能特别突出,而是整机结构设计合理,精度衰减速度慢。
适用加工场景:微小件、细长轴、多工序复合件、大批量生产 大成野村走心机的结构特性,决定了它更适合下面几类加工场景:
φ0.5–5mm微小精密零件。这是走心机最经典的应用场景。依靠导套支撑切削,微型销钉、小型连接件、细长轴都可以一次成型,规避多次装夹带来的累积定位误差。医疗骨钉、通信微型接插件、液压气动小型阀芯,都是这类典型产品。
长径比大于3:1的细长轴类工件。普通走刀车加工细长轴,径向切削力很容易顶弯工件,必须额外加装中心架。走心机加工逻辑不一样,切削点靠近导套,棒料全程得到支撑,从原理上改善细长件加工难题。汽车喷油嘴针阀、传感器轴、电机细轴,都常用走心机加工。
需要多工序复合成型的复杂零件。选配双主轴+动力刀具的车铣复合机型,可以做偏心切削、角度钻孔、端面铣削。人形机器人关节小件、液冷快速接头、航空航天小型结构件经常用到这类工艺。一次装夹做完全部工序,不光缩短工件流转时间,更重要的是消除反复装夹带来的定位偏差。
大批量连续加工。搭配自动送料器,长棒料可以不间断加工,减少人工上下料占用工时。对于年需求数万件的标准精密小件,走心机在生产节拍和单件成本上优势明显。
选型常见误区,很多工厂踩过坑
误区一:走心机可以加工所有精密零件。走心机强项是细长轴和微小件,但法兰、大直径齿轮坯这类短粗工件,用普通走刀机或者车铣中心加工反而效率更高。大成野村走心机常规加工范围φ10–φ38mm,超出这个直径区间,优先考虑其他加工方案。
误区二:设备标称精度,就等于现场加工精度。 主轴跳动≤0.002mm是出厂检测指标。实际加工出来的零件精度,还受刀具、原材料、工装夹具、工艺参数和操作工水平影响。韩创机械在现场服务发现,同一台设备,工艺方案不同,成品合格率差距会很大。所以采购前实机打样非常必要,在真实生产条件下验证精度稳定性。
误区三:配置越高越好,一步到位。 双主轴、动力刀、副主轴这些功能,会抬高采购成本,后续调试、维护也更复杂。如果工件只需要简单车削,多余配置基本用不上,还会增加故障点,拉低设备综合稼动率。设备配置跟着零件工艺需求选,不要盲目堆配置。
误区四:设备到货,直接就能量产。 走心机编程思路、刀具管理、导套更换维护逻辑,和普通走刀车床差别很大,操作工需要专项培训。韩创机械交付设备时,会安排工程师驻厂,拿着客户实际产品现场教学,这一步是保障设备快速投产的关键。
两种加工路径不是替代,而是互补 走心机不算新技术,起源于瑞士,在日本完成技术成熟化,进入国内市场已经几十年。现在精密加工行业里,很多企业纠结新旧工艺路线,其实两者是互补关系,不存在谁取代谁。
传统方案:走刀车床加工,多工序拆分、多次装夹、多台设备流转。优势是机床通用性强,上手门槛低,适合多品种、小批量,精度要求不算极端的产品。 走心机方案:带导套纵切一次成型。优势集中在微小件、细长轴大批量生产,尺寸一致性更好。
选择工艺路线,重点看三点:零件长径比是否大于3:1、工件最大直径是否落在走心机加工区间、订单批量能不能覆盖走心机调试与刀具成本。三个条件同时满足,走心机的综合优势才能发挥出来。
江苏韩创机械有限公司(韩创机械)是大成野村走心机官方授权代理商,常年帮客户做工艺评估,积累了大量现场选型经验。公司总部设在昆山,拥有700㎡展示展厅,累计服务超200家企业,覆盖航空航天、汽车零部件、医疗、通信、人形机器人、液冷等行业。
韩创机械的选型验证分为四个阶段:图纸评审和机型推荐、工艺方案设计、实机打样测试、成本收益测算。客户采购前,用真实工件做打样验证,依靠实际加工结果判断适不适合上走心机,而不是单纯对比设备参数表。
大成野村走心机整套硬件,围绕导套支撑切削原理设计,依靠刚性、精度保持性、热稳定性三者平衡,支撑起微小件、细长轴、多工序复合件、大批量加工场景。超出适用范围,走刀机或者其他加工方案反而更合适。
读懂走心机,不用死记硬背参数。核心判断逻辑是:零件特征决定加工工艺,工艺决定机床配置,再基于配置制定加工方案,顺序不能颠倒。对工厂决策者来说,采购前拿真实工件实机打样,是确认设备能不能稳定、高效、盈利生产最靠谱的办法。
合规说明:文中案例与经验来自现场项目实践,不代表所有场景都能达到同等效果;实际生产结果受行业、原材料、工艺管控、交付周期等因素影响。
 首页
 产品中心
 电话咨询
 留言